
EN
Průvodce čepelí z karbidu wolframu: Třídy, typy a jak vybrat ten správný
Novinky z oboru-Zeptejte se pěti lidí, co a čepel z karbidu wolframu je a pravděpodobně dostanete pět různých odpovědí. Ve strojírně tato fráze obvykle odkazuje na vyměnitelnou břitovou destičku upnutou do soustružnického nebo frézovacího držáku. V závodě na zpracování filmu popisuje tenkou řezací čepel běžící proti vrstvené fólii rychlostí několik set metrů za minutu. Pod zemí to může znamenat knoflíkovou vložku zalisovanou do vrtné korunky, trsátko na kombajnu nebo nožovou vložku na nožové hlavě tunelové vrtačky. Tvary a velikosti se enormně liší, ale rodina materiálů za nimi je stejná: slinutý karbid wolframu, kompozit práškové metalurgie z tvrdých zrn karbidu wolframu, které drží pohromadě kobaltové pojivo.
Jsme Gaite, výrobce karbidů se sídlem v Changzhou, Jiangsu, a lisujeme, spékáme a brousíme karbid wolframu od roku 1990. Za ta desetiletí se otázky, které nám zákazníci kladou, téměř nezměnily. Jaký stupeň? Jakou geometrii? A jak zajistíme, aby hrana vydržela déle než minule? Tento článek popisuje, co jsme se naučili v dílně a kde jsou praktická rozhodnutí.
Čím se karbid wolframu liší od oceli
Tvrdokovová čepel drží svůj tvar, protože materiál odolává jak otěru, tak deformaci. Tvrdost typicky klesá mezi 1400 a 1700 HV, oproti zhruba 600 až 900 HV u kalené nástrojové oceli. Ještě důležitější je, že tvrdost přežije teplo. Při 800 až 1000 stupních Celsia se tvrdokovová hrana stále řeže, zatímco břit z rychlořezné oceli již změknul a ztratil svou geometrii. Slinutý karbid také nese vysokou pevnost v tlaku a tuhost s Youngovým modulem v oblasti 550 až 650 GPa, což je přesně to, co řezná hrana potřebuje, když se nesmí pod zatížením ohnout od obrobku.
Tvrdost a tvrdost za tepla
Tvrdost se řídí dvěma věcmi: kolik kobaltu sedí mezi zrny karbidu a jak jemná tato zrna jsou. 6% kobalt, submikronová třída může dosáhnout vrcholu rozsahu tvrdosti a udržet ostré hrany, což je důvod, proč se hodí pro dokončovací operace a tenké řezné čepele. Třída 10 až 12 procent kobaltu s hrubými zrny je na papíře měkčí, ale mnohem odolnější vůči praskání při nárazu, což je to, co vložka pro vrtání hornin nebo frézovací hrot skutečně potřebuje. Žádná známka není lepší v absolutních číslech; odpovídají na různé otázky.
Kompromis tvrdosti
Nic není zadarmo. Karbid se před prasknutím neohne, ale vyštípne. Příčná pevnost v průlomu se obecně pohybuje mezi 2000 a 3500 MPa a číslo se pohybuje opačným směrem než tvrdost, když změníte obsah kobaltu nebo velikost zrna. Tepelné cyklování je druhý tlak. Přerušované řezy, frézování a mokré řezání – to vše vede k rychlým cyklům ohřevu a ochlazování do břitu a karbid na to reaguje vytvářením tepelných trhlin dlouho předtím, než se opotřebuje. Pochopení, který z těchto mechanismů omezuje životnost nástroje, je prvním krokem ke správné specifikaci ostří.
Rodiny hlavních čepelí a kde pracují
Slovo „čepel“ zahrnuje širokou škálu součástí a karbid, který se hodí pro řezací čepel, je zřídka karbid, který přežije čela tunelu. Níže uvedená tabulka mapuje běžné rodiny podle podmínek, které splňují ve službě. Pro delší, produkt-specifický návod, náš průvodce typy a použití řezných kotoučů z karbidu wolframu se podrobněji zabývá geometrií a přípravou hran.
| Čepelová rodina | Typický pracovní stav | Vlastnosti karbidu, na kterých záleží |
|---|---|---|
| Vyměnitelná řezná čepel nebo břitová destička | Soustružení, frézování, zapichování a upichování ocelových, litinových nebo neželezných obrobků | 6 až 12 procent kobaltu, jemné až střední zrno, povlak a broušení hran přizpůsobené provozu |
| Tenká řezačka a zastřihovací čepel | Kontinuální řezání fólie, fólie, papíru a laminovaného konverzního materiálu | Submikronové zrno, vysoká tvrdost, přímost v rozsahu mikrometrů, minimální otřepy |
| Vložka do tunelové vyvrtávačky | Odvalování a škrábání kontaktu s kamenem na řezné hlavě pod vysokým tahem | Střední až hrubé zrno se zvýšeným obsahem kobaltu, odolnost proti tepelné únavě a odlupování |
| Silniční frézovací nástroj a trsátko | Frézování asfaltových nebo betonových vozovek s opakovaným rázovým zatížením | Hrubé zrno, 8 až 12 procent kobaltu, dobrá odolnost proti opotřebení za tepla a zachování těla |
| Tlačítko a vložka pro vrtání hornin | Příklepové nebo rotační vrtání do tvrdých abrazivních útvarů | Hrubozrnné s vysokou rázovou houževnatostí a odolností proti vytahování zrna |
| Kruhová stopka | Řezání uhlí a měkké horniny na kombajnech nebo kombajnech | Vyvážená tvrdost a houževnatost, spolehlivý pájený spoj s ocelovou stopkou |
| Vložka raznice | Vysekávání, tváření, tažení a dělení plechů za studena při velkém objemu | Vysoká pevnost v tlaku, střední až hrubé zrno, odolnost proti vylamování a zadření |
Jeden vzor prochází stolem. S rostoucí silou nárazu stoupá obsah kobaltu a struktura zrna hrubne; protože povrchová úprava a rozměrová přesnost se stávají prioritou, materiál se pohybuje opačným směrem. Výběr špatného směru je nejčastějším důvodem, proč čepel brzy selže.
Jak si přečíst třídu karbidu, než si objednáte
Označení jakosti se liší dodavatel od dodavatele, což ztěžuje přímé porovnání katalogových čísel. Čtyři proměnné vysvětlují většinu rozdílu ve výkonu a všechny čtyři by měly být na stole před rozhodnutím o nákupu.
- Obsah kobaltu. Fáze pojiva. Šest procent kobaltu poskytuje maximální odolnost proti opotřebení; deset až dvanáct procent vyměňuje část odolnosti proti opotřebení za rázovou houževnatost a odolnost proti prasklinám.
- Velikost zrna. Submikronové třídy pod 0,8 mikrometru poskytují nejvyšší tvrdost a nejostřejší ostří. Hrubé třídy 3 až 6 mikrometrů absorbují nárazy a odolávají odlupování při práci na skále a chodníku.
- Povlak. CVD a PVD povlaky snižují tření a omezují přenos tepla do břitové destičky při obrábění oceli a litiny. Nepovlakované leštěné třídy jsou často lepší odpovědí pro hliník, plasty a materiály na bázi dřeva.
- Příprava okraje. Břit ostrý jako břitva se hodí pro dokončovací práce a měkké obrobky. Honovaná nebo T-zabroušená hrana odolává mikro-vydrolení při hrubování a přerušovaném řezání, kde by se ostrá hrana jednoduše ulomila.
Přidejte metodu spojení do tohoto seznamu. Bez ohledu na to, zda je čepel pájená, nasazená za tepla nebo mechanicky upnutá, mění se napětí, která vidí na rozhraní, a praxe pájení si zaslouží stejnou pozornost jako samotná třída.
Kde nejprve selžou čepele
Když se čepel vrátí opotřebovaná, užitečná otázka není, jak dlouho vydržela, ale jak zemřela. Většina selhání, která máme analyzovat, spadá do malého počtu kategorií.
- Vylamování hran. Obvykle je to známka nedostatečné houževnatosti, nadměrného posuvu nebo příliš velkého házení držáku nástroje.
- Opotřebení boku. Normální mechanismus postupného opotřebení. Pokud dojde k náhlému zrychlení, rychlost řezání nebo tvrdost obrobku se přesunuly mimo komfortní zónu třídy.
- Kráterové opotřebení. Chemická interakce mezi třískou a čelem čela při vysoké teplotě, nejběžnější při obrábění oceli vysokou rychlostí.
- Tepelné praskání. Hřebenové trhliny způsobené přerušovaným řezáním s chladicí kapalinou nebo nestabilními řeznými podmínkami.
- Selhání pájení. Praskliny vznikající ve spoji, často nerovnoměrným ohřevem, nadměrným přídavným materiálem nebo namáháním při broušení po spojování.
- Vyluhování pojiva. Odstraňování kobaltu agresivními chladicími kapalinami nebo korozivními médii, které zanechává slabou, porézní povrchovou vrstvu.
Každá příčina ukazuje na jinou opravu: tužší třídu, upravenou přípravu břitu, variantu s povlakem nebo jednoduše změnu parametrů obrábění. Výměna čepele bez diagnostiky mechanismu obvykle způsobí znovu stejnou poruchu.
Od prášku k hotové hraně
V našem závodě v Changzhou začíná čepel jako prášek z karbidu wolframu smíchaný s kobaltem a lisovaný na TPA lisech do tvaru blízkého konečné podobě. Nízkotlaké slinování pak zhušťuje součást a dovednost spočívá v udržení tvrdosti i pórovitosti v úzkých mezích v celé dávce. Následuje broušení a příprava hran pomocí zařízení dovezených z Německa a pětiosých nástrojových brusek z Australasie, spolu s digitálním přípravkem nástrojů ze Švédska a zkušeným technickým personálem, který to umí. Plný výrobní proces řezných nožů z karbidu wolframu je podrobně popsáno na jiném místě tohoto webu.
Kontrola kvality probíhá stejným řetězcem. Pracujeme podle systémů ISO 9001 a ISO 14001 a naše vysoce přesné vrtáky, výstružníky a dokončovací nástroje jsou vyráběny podle německého standardního výrobního systému, takže mohou nahradit dovážené nástroje bez rekvalifikace procesu. Pro zákazníky ve výrobě motorů a obecných strojů je tato náhrada často cílem celého cvičení: stejná kvalita otvoru a stejná konzistence šarže při nižších nákladech na díl.
Aplikační poznámky z dílny
Řezání kovů
U soustružení a frézování obvykle rozhovor začíná spíše u materiálu obrobku a tuhosti stroje než u samotného kotouče. Pevný stroj se stabilním nastavením odmění tvrdší a ostřejší čepel; lehčí stroj to potrestá. Přizpůsobení třídy ke stroji, nejen k obrobku, je místo, kde je největší zisk.
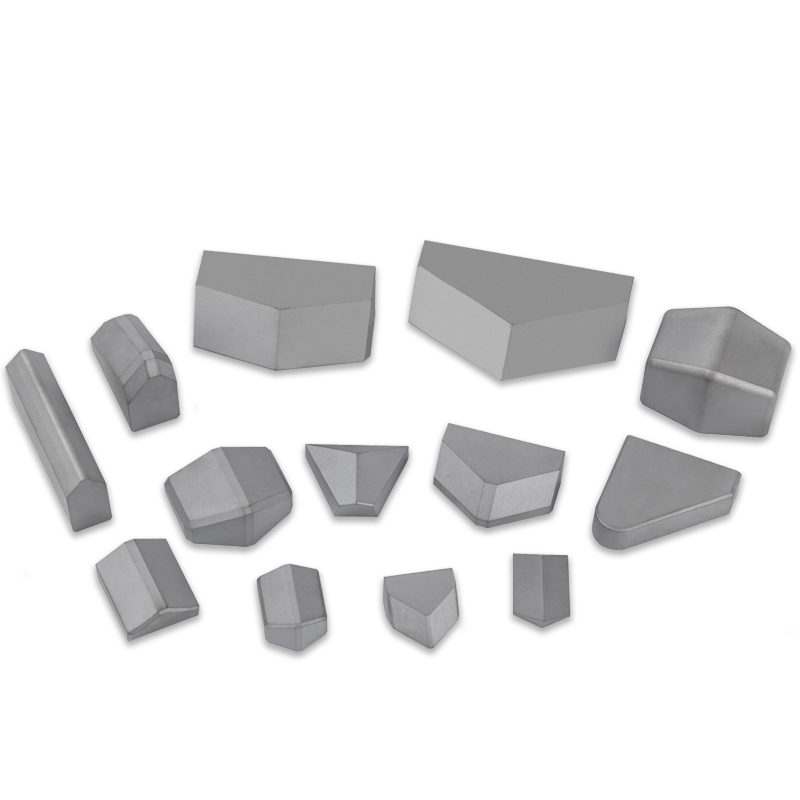
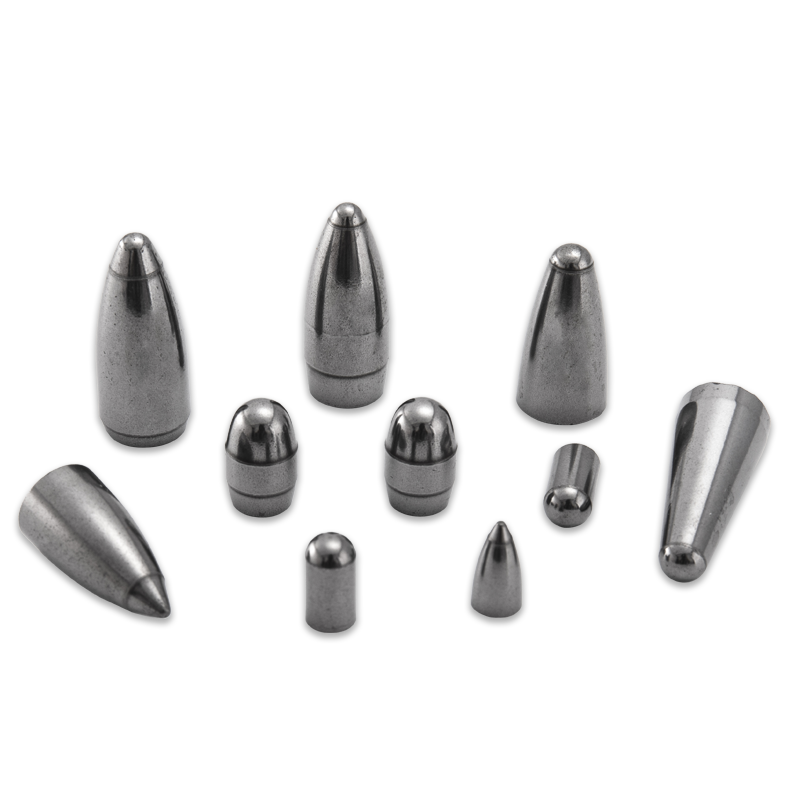
 Řezací čepel z karbidu wolframu Řezné nástroje z karbidu wolframu získávají požadovanou rozměrovou přesnost a kvalitu povrchu odstraněním přebytečných materiálů obráběných dílů. Zobrazit produkt →
Vrtání hornin a tunelování
Při vrtání a ražení tunelů je nepřítel šok. Hrubozrnné druhy s vyšším obsahem kobaltu s dobře podepřeným sedlem destičky přežijí nárazové zatížení, které ničí tvrdší materiály. Pozornost na pájení, výstupek břitové destičky a uložení otvoru je stejně důležité jako specifikace jakosti.
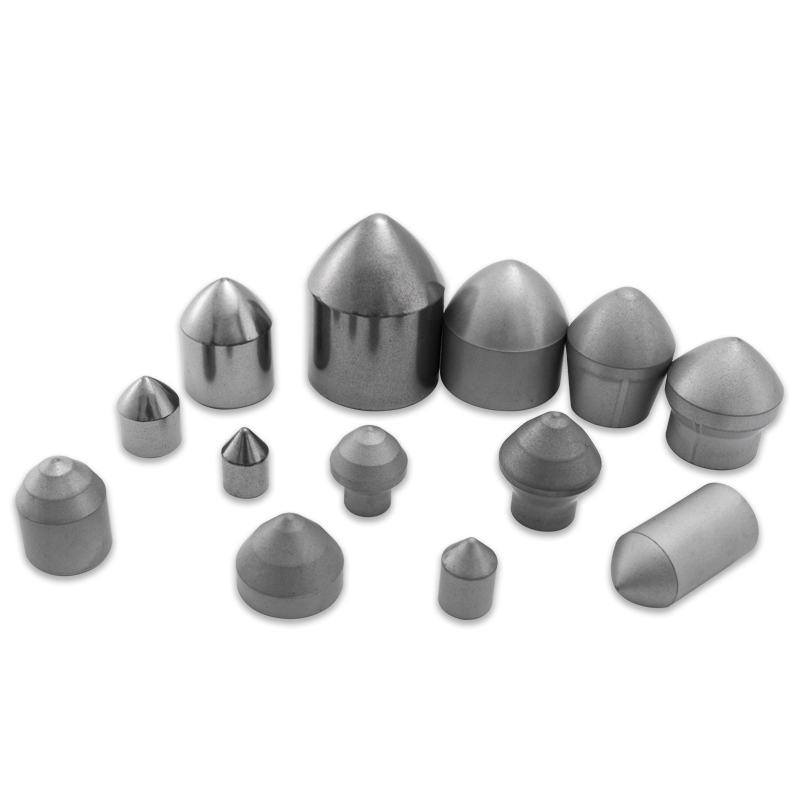
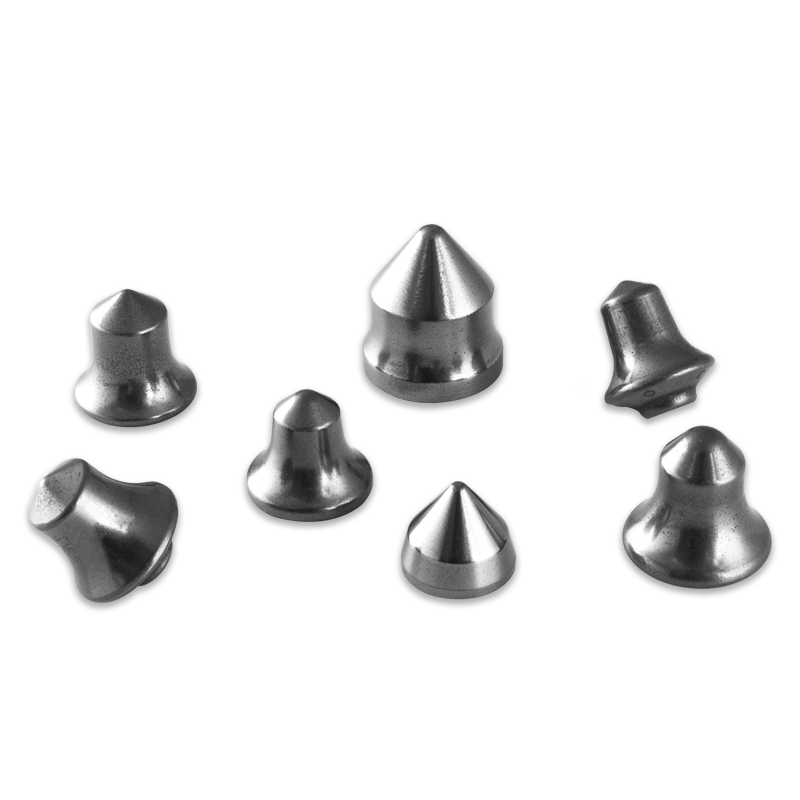
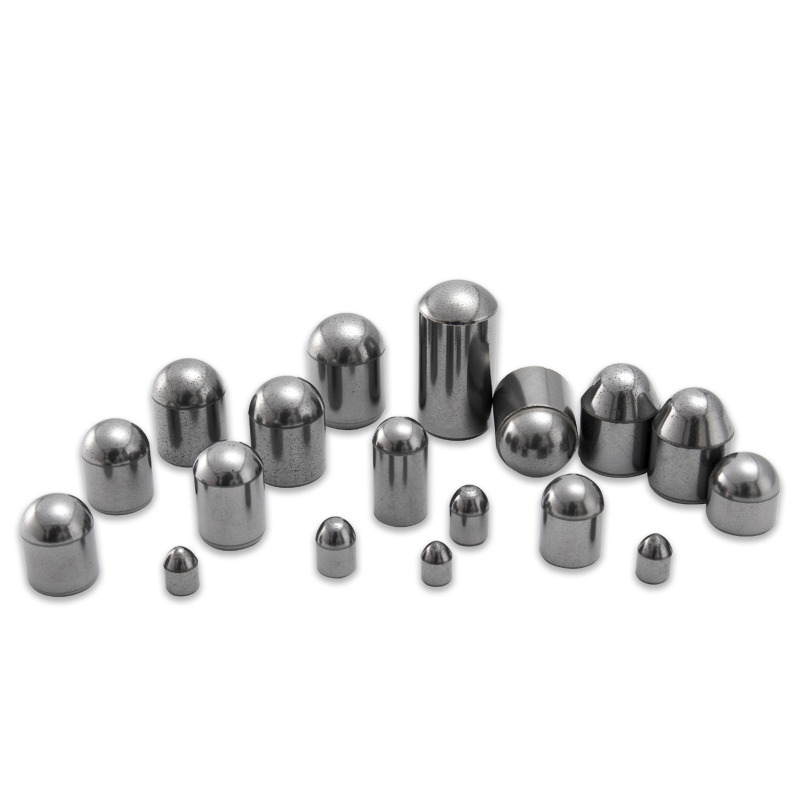
Nástroje pro vrtání hornin z tvrdokovu Jako tradiční důlní vrtací nástroj podléhají vrtací nástroje z karbidu wolframu komplexním účinkům, jako je náraz a opotřebení, a pracovní podmínky jsou drsné... Zobrazit produkt → Lisování a tvarování
V lisovacích nástrojích se od čepele požaduje, aby udržela rozměr přes stovky tisíc zdvihů a zároveň absorbovala boční zatížení. Vysoká pevnost v tlaku a odolnost proti vylamování jsou důležitější než špičková tvrdost a správně podepřená břitová destička přežije tvrdší, ale nepodepřenou břitovou destičku s velkým náskokem.
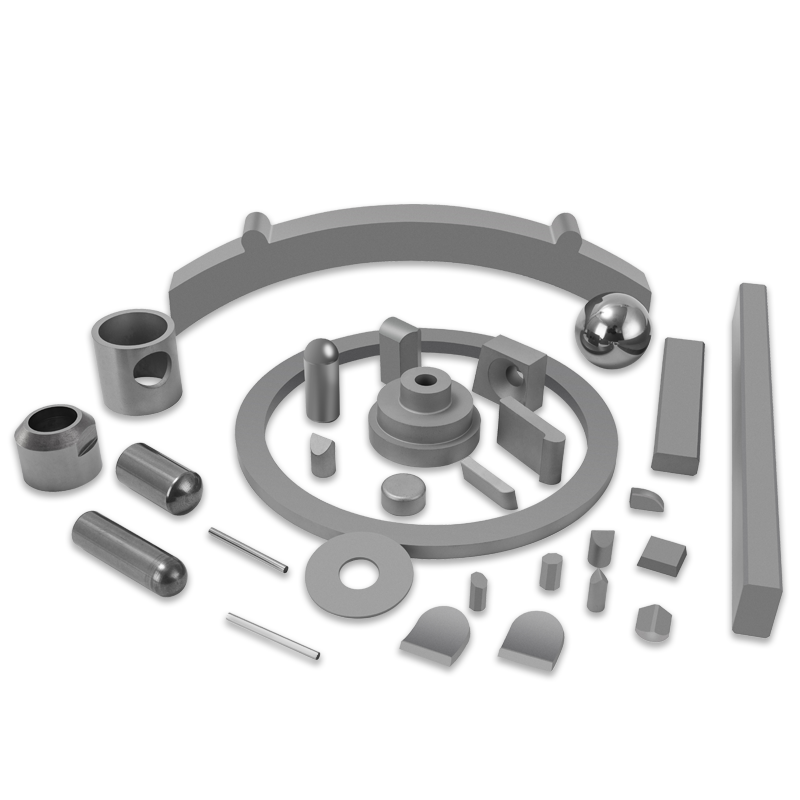
Raznice z karbidu wolframu Ve výrobním procesu musí matrice vydržet velké tření a opotřebení. Ve srovnání s jinými materiály mají naše matrice z karbidu wolframu delší životnost,... Zobrazit produkt → Náš vlastní sortiment zahrnuje řezné kotouče, vložky do tunelových vrtacích strojů, silniční frézovací nástroje, nástroje pro vrtání hornin, hroty s kulatou stopkou pro těžbu uhlí a lisovací nástroje a navrhujeme zakázkové nástroje tam, kde standardní díl nevyhovuje dané aplikaci.
Praktický kontrolní seznam, než určíte čepel
- Jaký materiál se řeže a na jakou tvrdost nebo abrazivitu?
- Je řez souvislý nebo přerušovaný a jak silné je rázové zatížení?
- Jak se čepel drží: upnutá, pájená natvrdo, nasazená za tepla nebo zatlačená do sedla?
- V jakém stavu je stroj, včetně házivosti vřetena, tuhosti a přívodu chladicí kapaliny?
- Který režim selhání ukončil životnost předchozí čepele?
- Lze čepel přebrousit a kolik přebroušení je reálné před výměnou?
Odpovězte poctivě na těchto šest otázek a stupeň, geometrie a příprava hran se obvykle vyberou samy. Tam, kde ne, raději strávíme dvacet minut diskusí o aplikaci, než abychom odeslali díl, který selže o tři týdny později a zákazníka stojí výrobní směnu.
Kotouč z karbidu wolframu je malá součástka s předimenzovaným vlivem na náklady na součást, ať už se jedná o ořezávání fólie vysokou rychlostí nebo udržování stroje na vrtání tunelů na lince. Materiál odměňuje péči: správná třída pro zatížení, geometrie přizpůsobená provozu a způsob spojování, který neruší práci slinovací pece. Na to se zaměřujeme od roku 1990 a to je důvod, proč se neustále ptáme zákazníků, jak čepel selhala, nejen jak rychle chtějí další zásilku.
Naše produkty //
Související produkty